Țevi din oțel trase la rece: etapele procesului, călirea prin lucru la rece și tratamentul termic
News Details
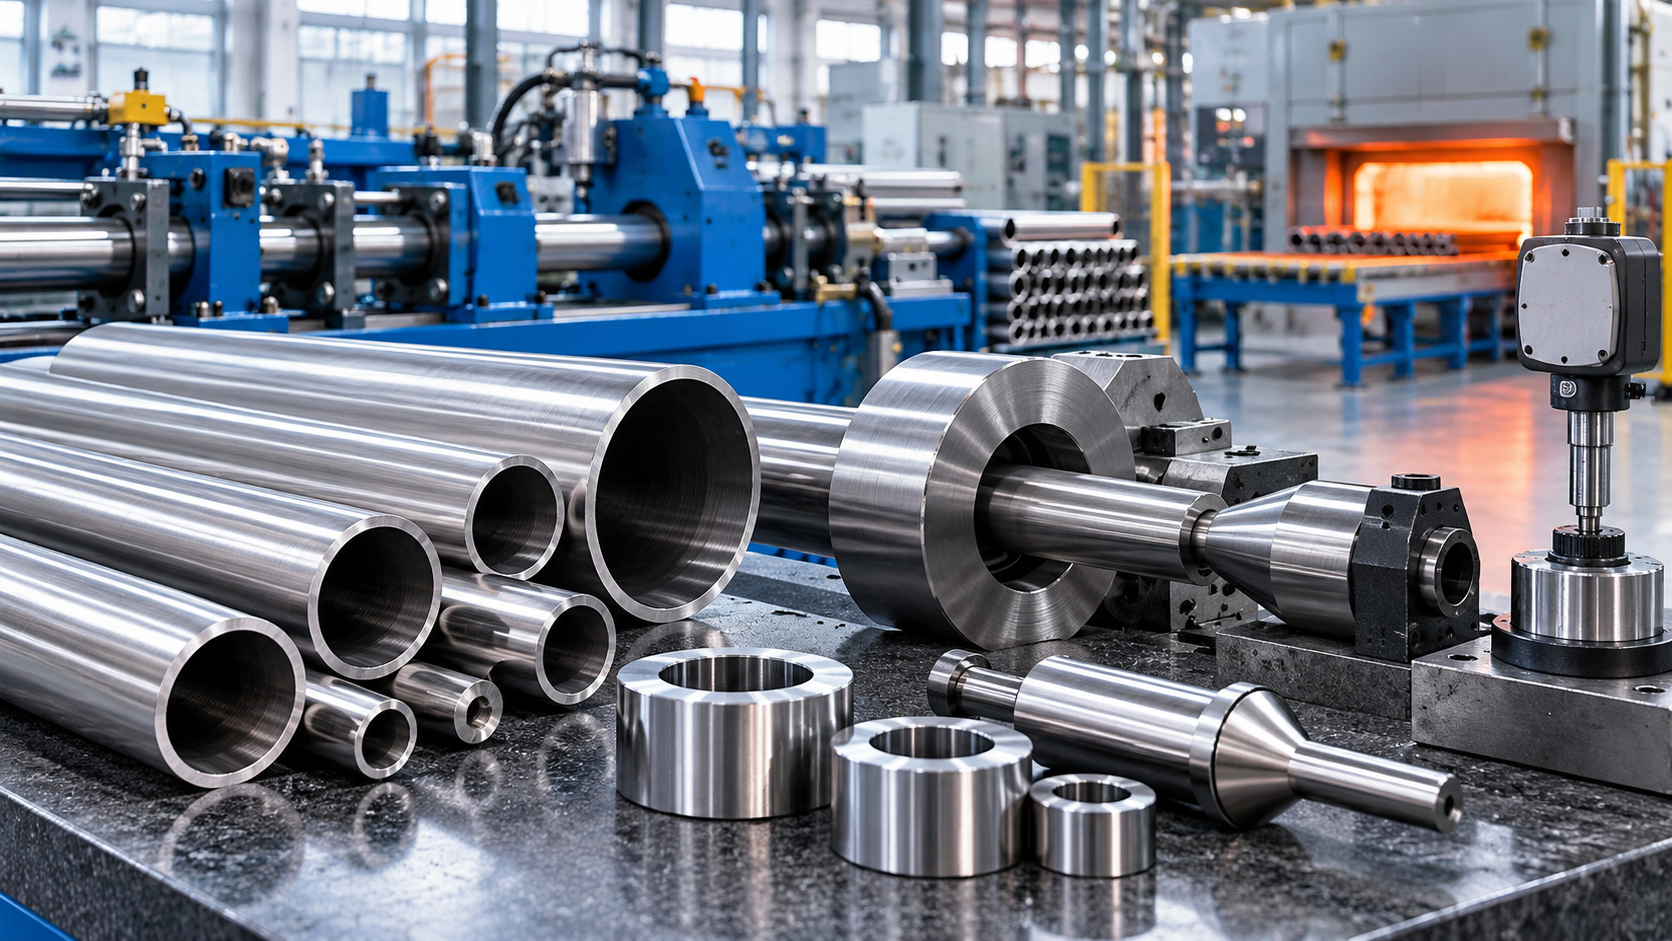
Trefilarea la rece este una dintre cele mai importante metode utilizate pentru fabricarea țevilor de oțel de înaltă precizie. Pentru cumpărătorii din industriile hidraulică, auto, agricolă și a utilajelor, procesul de trefilare a țevilor de oțel poate îmbunătăți controlul dimensional, finisajul suprafeței și rezistența mecanică.
O țeavă de precizie trasă la rece nu se realizează întâmplător. Este nevoie de țeava brută potrivită, sculele corecte, forță de trefilare stabilă, lubrifiere adecvată și tratament termic corespunzător al țevii de oțel. Fiecare pas influențează diametrul interior (DI), diametrul exterior (DE), grosimea peretelui, rectitudinea și calitatea suprafeței finale.
FAKESI se concentrează pe țevi de oțel fără sudură, țevi de oțel de precizie, țevi pentru arbori cardanici (PTO) și țevi de oțel cu formă specială. Aceste produse sunt utilizate pe scară largă în cilindri hidraulici, cilindri pneumatici, arbori de transmisie, carcase de motoare, încuietori inteligente, piese auto și utilaje de construcții. În aceste domenii, trefilarea ajută la transformarea unei țevi de bază într-o componentă industrială stabilă.
Ce este trefilarea la rece pentru țevile de oțel?
Trefilarea la rece este un proces de formare realizat la temperatura camerei sau aproape de temperatura camerei. În timpul procesului, o țeavă de oțel este trasă printr-o matriță. În multe cazuri, un dorn sau un ștanț este utilizat și în interiorul țevii.
Matrița controlează diametrul exterior. Dornul ajută la controlul diametrului interior și al grosimii peretelui. Pe măsură ce țeava trece prin sculă, dimensiunea acesteia se modifică, iar suprafața devine mai precisă.
Comparativ cu țevile formate la cald, țevile trase la rece oferă de obicei o precizie dimensională mai bună, suprafețe mai netede și proprietăți mecanice mai puternice. Prin urmare, trefilarea la rece este adesea utilizată pentru țevile care necesită toleranțe strânse sau performanțe superioare.
De ce producătorii folosesc trefilarea la rece
Producătorii folosesc trefilarea la rece deoarece multe aplicații necesită mai mult decât calitatea standard a țevilor. O țeavă normală poate fi suficient de bună pentru structuri simple. Cu toate acestea, piesele de precizie necesită un control mai strict.
Trefilarea la rece poate ajuta la îmbunătățirea:
- Toleranței DE și DI
- Uniformității grosimii peretelui
- Finisajului suprafeței
- Circularității
- Rectitudinii după finisare
- Rezistenței la tracțiune și a rezistenței la curgere
- Performanței la prelucrare
Ca rezultat, țevile trase la rece sunt utilizate pe scară largă în cilindri hidraulici, cilindri pneumatici, arbori cardanici agricoli, arbori de transmisie auto și piese mecanice de precizie.
Pasul 1: Selecția țevii brute
Procesul începe cu țeava brută. Aceasta poate fi o țeavă de oțel fără sudură sau un alt semifabricat adecvat. țeava de plecare trebuie să aibă gradul de oțel corect, grosimea peretelui, starea suprafeței și toleranța dimensională necesare.
Dacă țeava brută are o calitate slabă, trefilarea nu poate remedia complet fiecare problemă. De exemplu, defectele profunde de suprafață, grosimea neuniformă a peretelui sau fisurile interne pot rămâne după procesare. Prin urmare, inspectarea materiei prime este un prim pas esențial.
În această etapă, producătorii verifică dimensiunea țevii, aspectul și certificatul materialului. Pentru comenzile complexe, aceștia pot verifica, de asemenea, compoziția chimică și proprietățile mecanice.
Pasul 2: Pregătirea suprafeței
Înainte de trefilare, suprafața țevii trebuie pregătită. Acest lucru ajută la reducerea frecării și la protejarea atât a țevii, cât și a sculei.
Etapele comune de pregătire pot include curățare, decapare, fosfatare, lubrifiere sau alte tratamente de suprafață. Metoda exactă depinde de gradul de oțel și de planul de trefilare.
O lubrifiere bună este foarte importantă. Fără ea, forța de trefilare poate deveni prea mare. Suprafața țevii poate fi zgâriată, iar matrița se poate uza mai repede. În cazuri severe, țeava se poate crăpa sau se poate bloca în timpul trefilării.
Pasul 3: Ascuțirea și trefilarea
Apoi, un capăt al țevii este redus sau ascuțit pentru a putea trece prin matriță și a fi prins de mașina de trefilat.
Apoi, țeava este trasă prin matriță. În funcție de cerințele produsului, producătorul poate utiliza diferite metode de trefilare, cum ar fi trefilarea fără dorn (sink drawing), trefilarea cu dorn sau trefilarea cu ștanț.
Trefilarea fără dorn controlează în principal diametrul exterior. Trefilarea cu dorn sau cu ștanț oferă un control mai bun asupra diametrului interior și a grosimii peretelui. Pentru o țeavă de precizie trasă la rece, alegerea sculei are un efect puternic asupra rezultatului final.
Uneori, o singură trecere este suficientă. Cu toate acestea, pentru toleranțe mai strânse sau modificări mai mari ale dimensiunilor, pot fi necesare mai multe treceri de trefilare. Între treceri, poate fi necesar și un tratament termic pentru a restabili formabilitatea.
Pasul 4: Înăsprirea prin deformare în timpul trefilării la rece
Trefilarea la rece modifică structura oțelului. Pe măsură ce țeava este trasă și redusă, metalul se deformează. Acest proces crește rezistența și duritatea. Se numește înăsprire prin deformare.
Înăsprirea prin deformare poate fi utilă. Poate crește rezistența la tracțiune, poate îmbunătăți rezistența la curgere și poate face țeava mai rezistentă la deformare. Acest lucru este util pentru anumite piese mecanice și aplicații ale arborilor de transmisie.
Cu toate acestea, înăsprirea prin deformare reduce și ductilitatea. În termeni simpli, țeava devine mai puternică, dar mai puțin ușor de îndoit sau format. Dacă trefilarea continuă prea mult fără un control adecvat, țeava se poate crăpa sau deveni dificil de prelucrat.
Prin urmare, producătorii trebuie să echilibreze rezistența și formabilitatea. Aceștia aleg raportul de reducere corect, numărul de treceri de trefilare și planul de tratament termic pe baza utilizării finale.
Pasul 5: Tratamentul termic al țevii de oțel
Tratamentul termic al țevii de oțel este adesea utilizat înainte, între sau după trefilarea la rece. Acesta ajută la controlul durității, tensiunilor interne și proprietăților mecanice.
Obiectivele comune ale tratamentului termic includ:
- Reducerea tensiunilor interne
- Îmbunătățirea ductilității
- Facilitarea trefilării repetate a țevii
- Ajustarea durității și rezistenței finale
- Îmbunătățirea stabilității dimensionale
- Pregătirea țevii pentru prelucrare sau utilizare
De exemplu, recoacerea poate înmuia țeava după înăsprirea prin deformare. Eliberarea tensiunilor poate reduce tensiunile interne, menținând în același timp o mare parte din rezistență. Normalizarea sau alte tratamente pot fi utilizate în funcție de gradul de oțel și de cerințele de performanță.
Tratamentul termic potrivit depinde de materialul țevii, de cantitatea de deformare prin trefilare și de aplicație. O țeavă pentru cilindru hidraulic poate necesita dimensiuni stabile și performanțe bune ale suprafeței. O țeavă pentru arbore de transmisie poate necesita rezistență, tenacitate și rezistență la torsiune. Prin urmare, planul de tratament termic trebuie să corespundă utilizării finale.
Pasul 6: Îndreptarea și finisarea
După trefilare și tratament termic, țeava poate necesita îndreptare. Trefilarea la rece și tensiunile termice pot provoca o ușoară îndoire. Îndreptarea ajută la îndeplinirea toleranței de rectitudine necesare.
Apoi, țeava poate fi tăiată la lungime, șlefuită, honuită, decojită (skived), finisată prin laminare sau prelucrată, în funcție de tipul produsului.
Pentru țevile cilindrilor hidraulici și pneumatici, finisajul suprafeței interioare este foarte important. Pentru țevile arborilor cardanici (PTO), acuratețea profilului și rectitudinea sunt esențiale. Pentru carcasele de motoare și piesele auto, precizia DE și adaosul de prelucrare pot fi aspectele cheie.
În fiecare caz, finisarea transformă țeava trefilată într-un produs mai pregătit pentru aplicație.
Pasul 7: Inspecția și controlul calității
Inspecția confirmă dacă țeava îndeplinește cerințele comenzii. Pentru țevile de precizie, acest pas trebuie să fie detaliat și consistent.
Verificările comune includ:
- Diametrul exterior
- Diametrul interior
- Grosimea peretelui
- Lungimea
- Rectitudinea
- Circularitatea
- Rugozitatea suprafeței
- Duritatea
- Proprietățile mecanice
- Defectele vizuale de suprafață
Pentru produsele personalizate, inspecția poate urma desenul cumpărătorului sau standardul agreat. Acest lucru ajută la asigurarea faptului că țeava este pregătită pentru asamblare, prelucrare sau utilizare directă.
Cum influențează trefilarea la rece performanța țevii
Trefilarea la rece poate îmbunătăți multe proprietăți ale țevii. Cu toate acestea, rezultatul depinde de controlul procesului.
O țeavă trasă la rece bine realizată poate oferi o precizie dimensională ridicată, o grosime a peretelui stabilă și o suprafață curată. De asemenea, poate îmbunătăți rezistența datorită înăspririi prin deformare. După un tratament termic adecvat, ea poate obține echilibrul corect între rezistență, tenacitate și ductilitate.
Pe de altă parte, un control slab al procesului poate crea probleme. Acestea pot include fisurarea, tensiunile reziduale mari, duritatea neuniformă, rectitudinea slabă sau zgârieturile de suprafață.
Prin urmare, cumpărătorii ar trebui să colaboreze cu un producător care înțelege atât formarea, cât și aplicația finală.
Aplicații ale țevilor de precizie trase la rece
Țevile de precizie trase la rece sunt utilizate în multe industrii, deoarece oferă dimensiuni stabile și performanțe bune.
Aplicațiile comune includ:
- Țevi pentru cilindri hidraulici
- Țevi pentru cilindri pneumatici
- Țevi pentru arbori cardanici agricoli (PTO)
- Țevi pentru arbori de transmisie auto
- Piese auto și pentru motociclete
- Carcase de motoare
- Piese pentru încuietori inteligente
- Componente pentru utilaje de construcții
- Țevi de oțel cu formă specială personalizate
Aceste utilizări necesită adesea toleranțe strânse, o calitate netă a suprafeței și proprietăți mecanice fiabile. Din acest motiv, procesul de trefilare la rece a țevilor de oțel este utilizat pe scară largă pentru producția de țevi industriale.
Ce ar trebui să confirme cumpărătorii înainte de a plasa o comandă
Înainte de a comanda țevi de oțel trase la rece, cumpărătorii ar trebui să ofere detalii tehnice clare. Acest lucru ajută producătorul să aleagă ruta de producție corectă.
Informațiile importante includ:
- Gradul de oțel sau standardul materialului
- Tipul țevii, cum ar fi țeavă fără sudură, de precizie sau cu formă specială
- DE, DI și grosimea peretelui
- Cerințe de toleranță
- Lungime și rectitudine
- Rugozitatea suprafeței
- Starea tratamentului termic
- Cerințe privind proprietățile mecanice
- Aplicația finală


